Технология
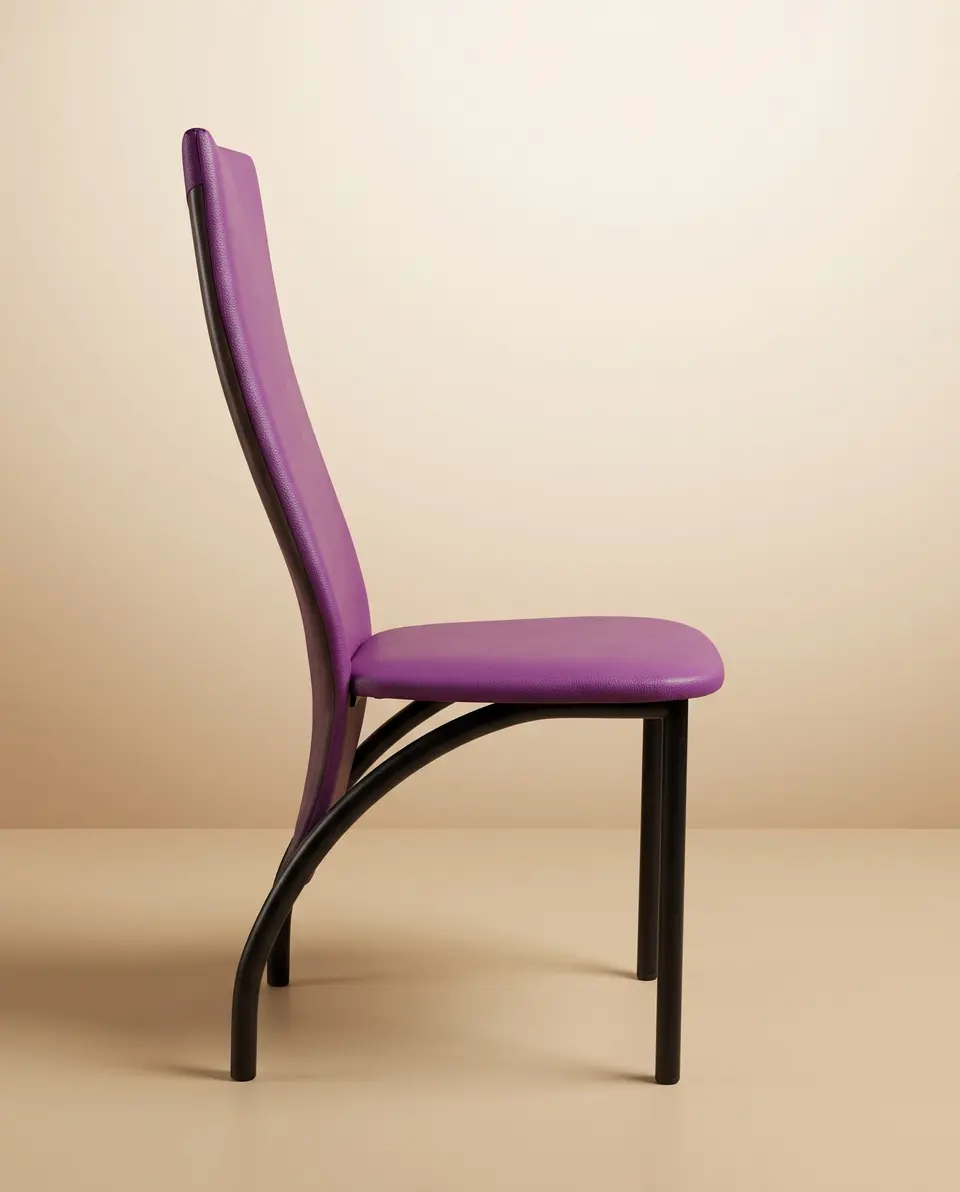
Как устроен стул ИнтерСтул
- 1000шт / мес
- стульев в месяц — текущая мощность цеха
- 8мм
- гнутоклееная фанера спинки
- 25×25мм
- типовое сечение трубы, стенка 1,2 мм
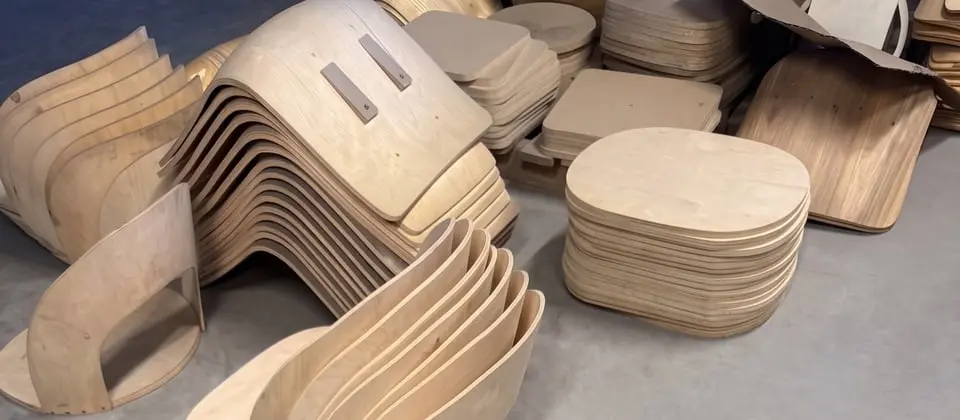
- 01Спинка: гнутоклееная фанера 8 ммСпинки делаем из фанеры толщиной 8 мм — на производстве её зовут «восьмёркой». Фанеру закупаем в России.
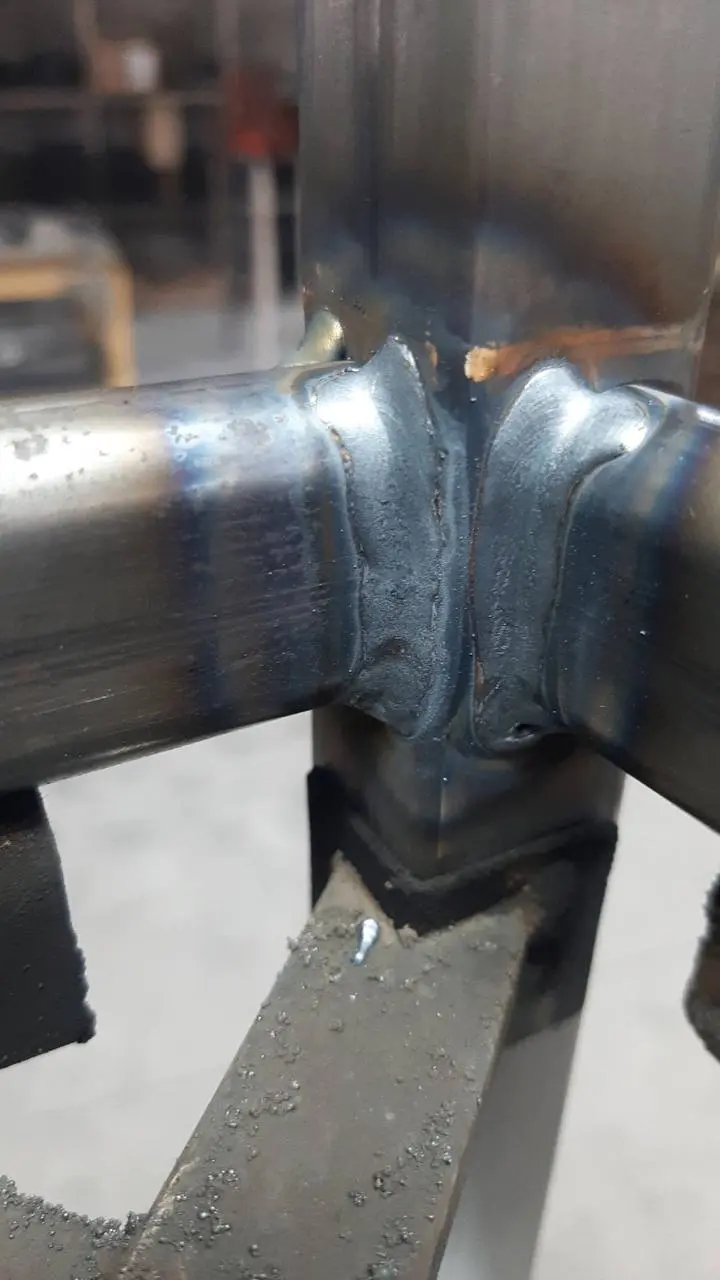
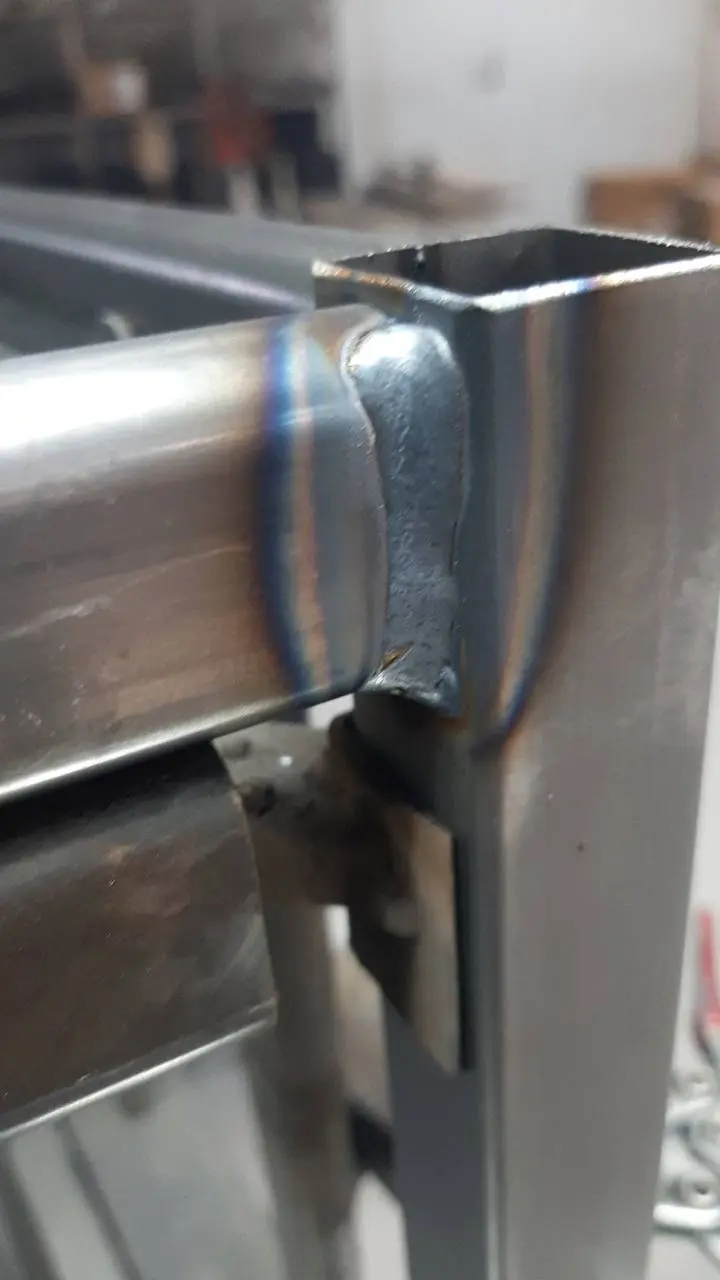
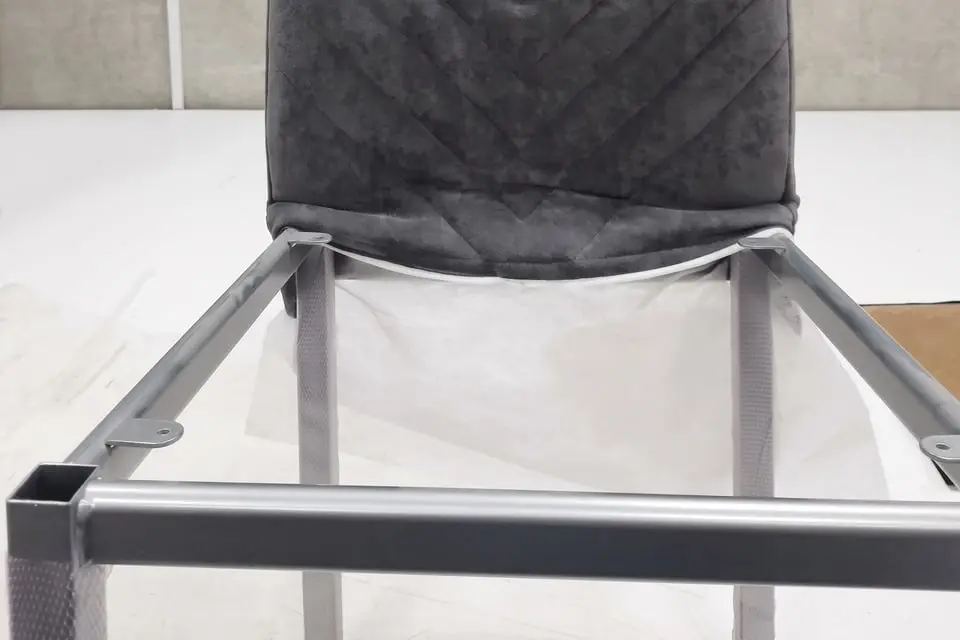
- 02Каркас: металлическая трубаКаркас — металлическая труба. Сечения разные под модель, типовое — 25×25 мм со стенкой 1,2 мм.
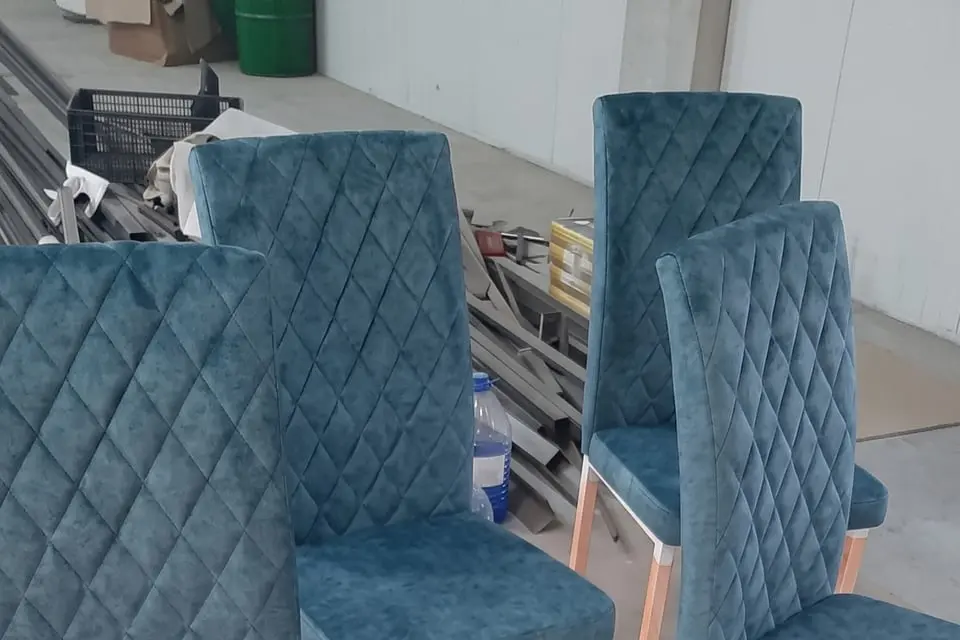
- 03Обивка: свой швейный участокКроим, шьём и обтягиваем сами — обивку подрядчику не отдаём, поэтому срок партии не зависит от чужой очереди.
- 04Мощность и стандарт изготовленияМощность производства — 1000 стульев в месяц.
01
Спинка: гнутоклееная фанера 8 мм
Спинки делаем из фанеры толщиной 8 мм — на производстве её зовут «восьмёркой». Фанеру закупаем в России.
Часть спинок гнём и клеим сами, часть покупаем готовыми.
Для моделей Орион и Ника сейчас разрабатываем собственное гнутьё.
Конструкция одна на весь ряд: гнутоклееная фанерная спинка на металлическом каркасе. Отсюда повторяемость партии — вторая тысяча стульев выходит такой же, как первая.
02
Каркас: металлическая труба
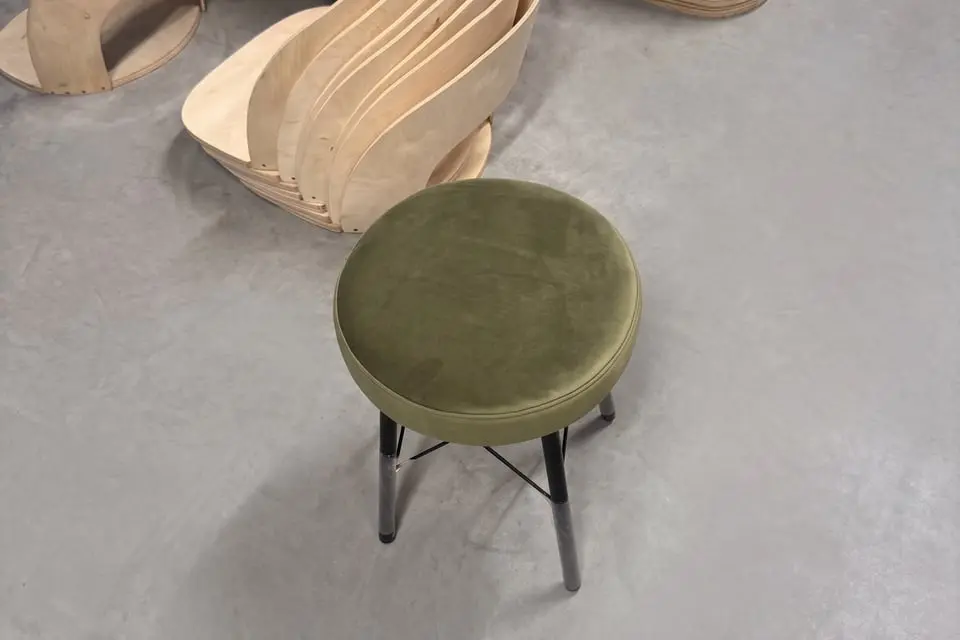
Каркас — металлическая труба. Сечения разные под модель, типовое — 25×25 мм со стенкой 1,2 мм.
Толщину стенки называем прямо, потому что именно её сравнивают, когда выбирают между поставщиками, и именно о ней обычно молчат.
03
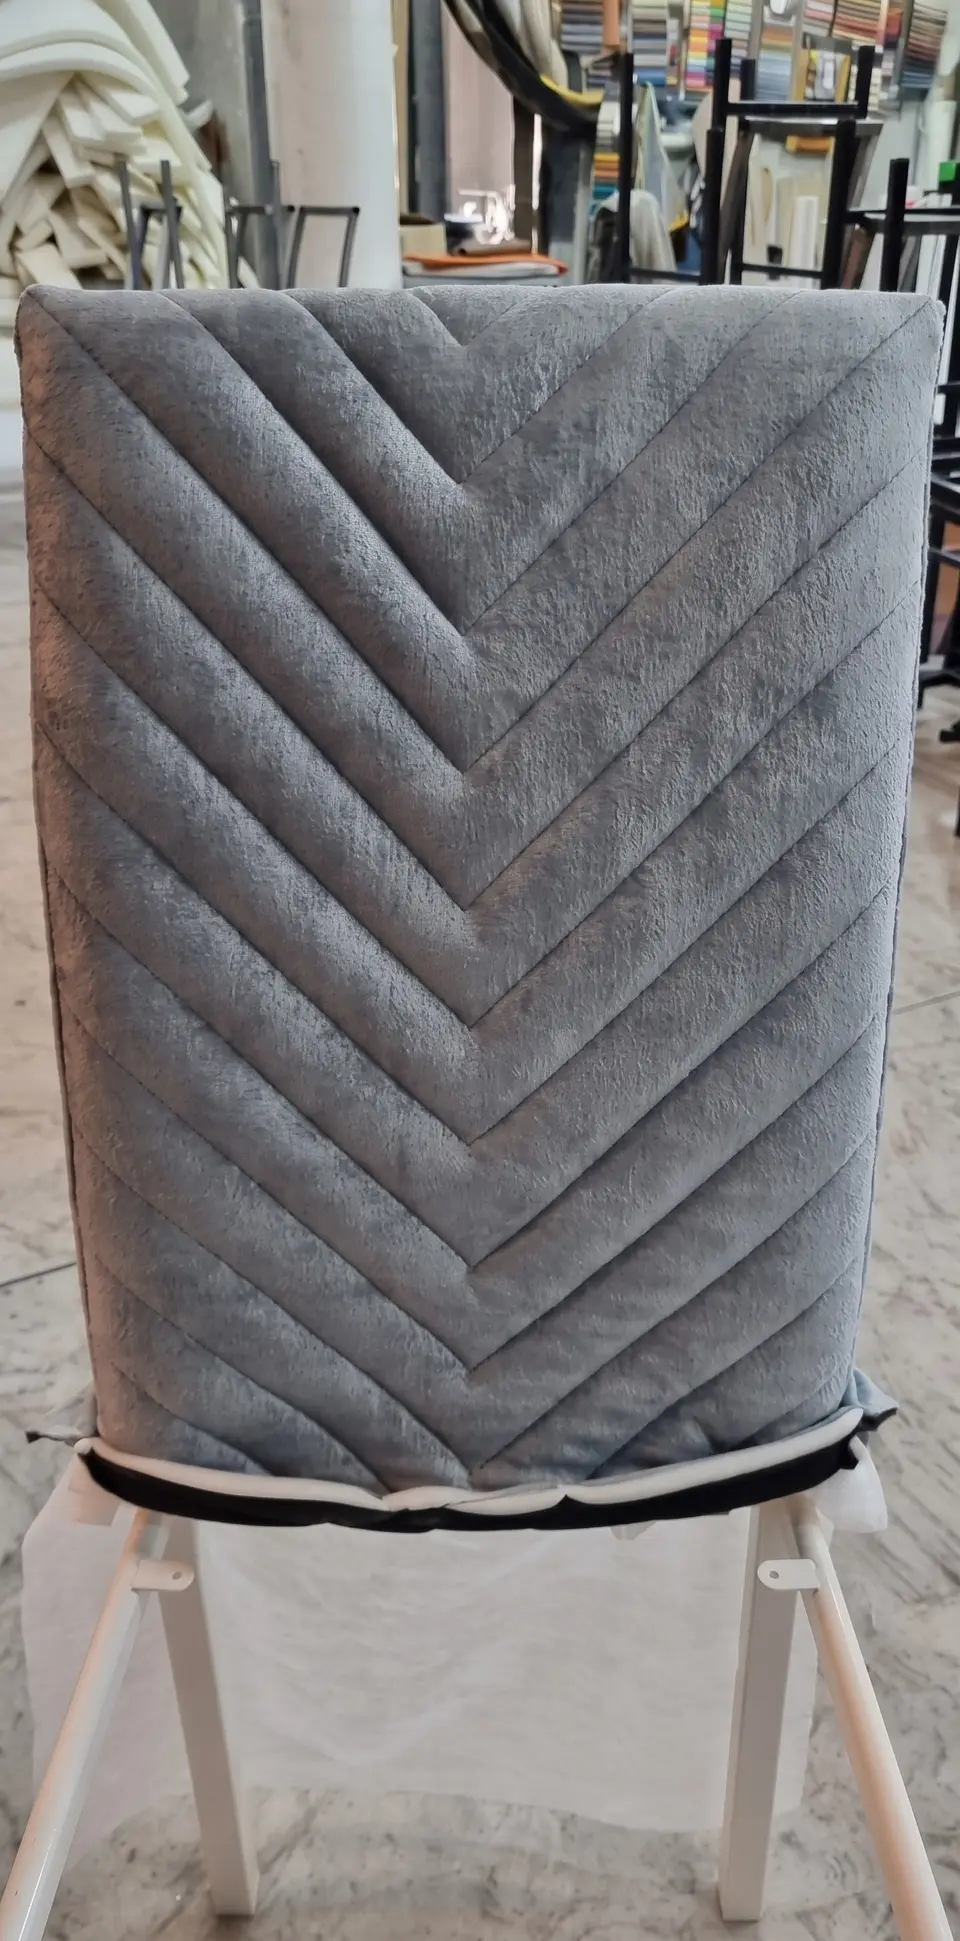
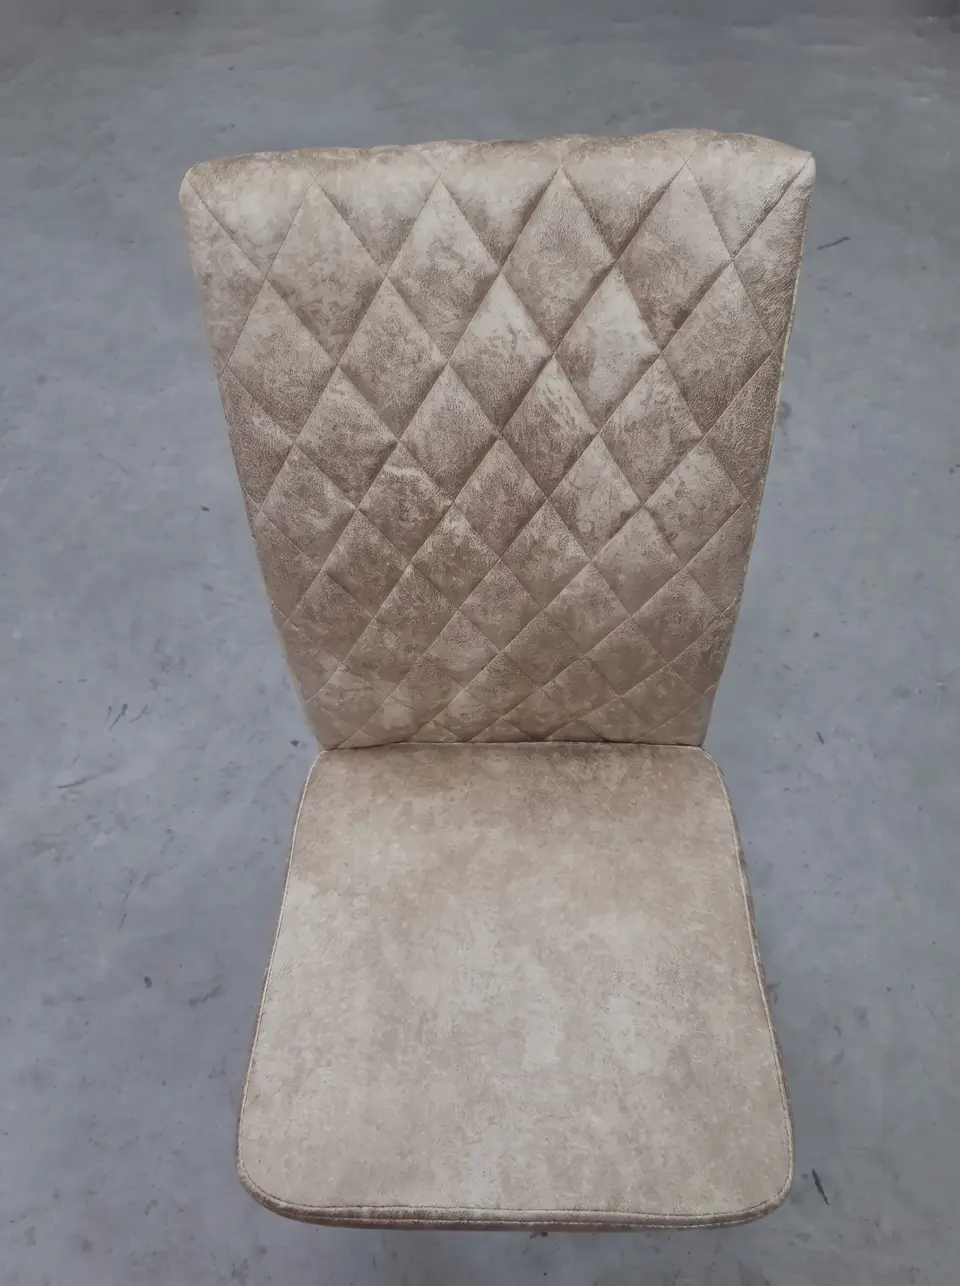
Обивка: свой швейный участок
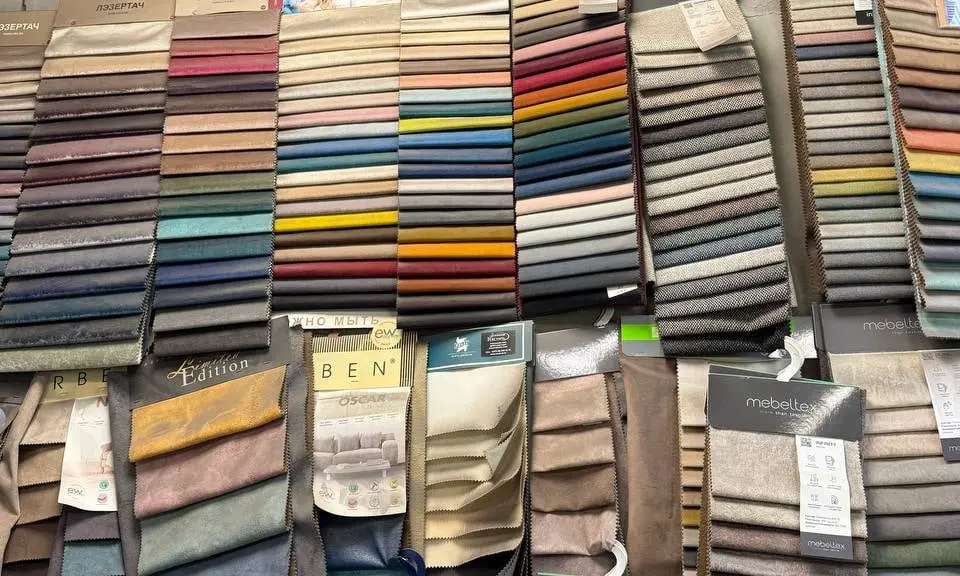
Кроим, шьём и обтягиваем сами — обивку подрядчику не отдаём, поэтому срок партии не зависит от чужой очереди.
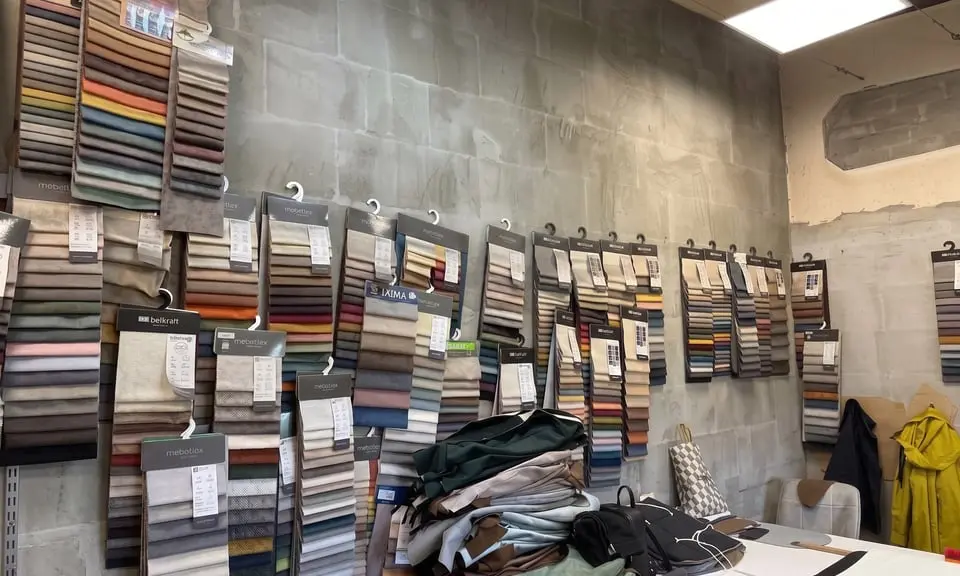
Тканей более тысячи вариантов, поставщики — Симва, Mebeltex и Belkraft.
04
Мощность и стандарт изготовления
Мощность производства — 1000 стульев в месяц.
Стандарт изготовления, заявленный на этикетке изделия, — ГОСТ 19917-2014 «Мебель для сидения и лежания. Общие технические условия».
05Из цеха